- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
کدام اجزای قالب و قطعات استاندارد برای قالب های تزریق دقیق ضروری هستند؟
قالب گیری تزریقی دقیق به بیشتر از حفره و هسته بستگی دارد. پایه قالب چارچوب ساختاری را فراهم میکند که سیستم قالبگیری را در کنار هم نگه میدارد، در حالی که اجزای استاندارد تراز، حرکت، موقعیتیابی و خروج قطعه را کنترل میکنند. اگر این عناصر به خوبی تطبیق نداشته باشند یا به درستی ساخته نشده باشند، مشکلاتی مانند فلاش، سایش ناهموار، ابعاد ناهماهنگ قطعه، باز کردن سخت قالب و شکست زودرس ابزار ممکن است رخ دهد. انتخاب سمت راستقطعه Moldbase و Standardبنابراین اجزاء یک گام اساسی در ساخت یک قالب تزریق قابل اعتماد است.
یک مجموعه قالب که به خوبی مهندسی شده است، مواد صفحه مناسب، ماشینکاری دقیق، سیستم های هدایت قابل اعتماد، اجزای اجکتوری انتخاب شده به درستی و لوازم جانبی سازگار را ترکیب می کند. پیکربندی مورد نیاز با اندازه قالب، مشخصات رزین، طرح حفره، فشار تزریق، حجم تولید و مشخصات دستگاه قالب گیری تزریقی متفاوت است.Moldburger Mold Industry Co., Ltd.پایه های قالب و اجزای قالب دقیق را برای کاربردهای صنعتی با مشخصات منتشر شده شامل فولاد P20، فولاد درجه 1.2311، اجزای راهنمای SUJ2 و پین های اجکتور SKD61 عرضه می کند. درک عملکرد و معیارهای انتخاب هر جزء به طراحان قالب و تیم های خرید کمک می کند تا تصمیمات آگاهانه تری بگیرند.
فهرست مطالب
1. چه صفحات پایه قالب برای یک قالب تزریق پایدار ضروری هستند؟
2. کدام مولفه های استاندارد تراز، حرکت و خروج را کنترل می کنند؟
3. مواد، تلورانس ها و کیفیت ساخت چگونه باید ارزیابی شوند؟
چه صفحات پایه قالب برای یک قالب تزریق پایدار ضروری هستند؟
پایه قالب، ساختار نگهدارنده ای است که حفره، هسته، سیستم هدایت کننده، مکانیزم بیرون راندن و سایر عناصر عملکردی را در موقعیت های مورد نظر خود نگه می دارد. در طول قالب گیری تزریقی، مجموعه در معرض نیروی گیره، فشار تزریق، باز و بسته شدن مکرر و تغییرات حرارتی قرار می گیرد. پایه باید ثبات ابعادی را تحت این شرایط عملیاتی حفظ کند. حتی زمانی که حفره و هسته به طور دقیق ماشینکاری شده باشند، صلبیت ناکافی صفحه یا تراز ضعیف می تواند بر قسمت قالب گیری نهایی تأثیر بگذارد.
چیدمان صفحه بستگی به طراحی قالب دارد. یک قالب دو صفحه ای معمولی معمولاً شامل یک صفحه گیره بالایی، صفحه حفره، صفحه هسته، صفحه نگهدارنده، بلوک های فاصله، صفحات اجکتور و یک صفحه گیره پایین است. ابزار پیچیده تر ممکن است نیاز به صفحات یا درج های اضافی برای قرار دادن لغزنده ها، بالابرها، دونده های داغ یا ترتیبات جهشی خاص داشته باشد. هر صفحه نقش مکانیکی مشخصی دارد و ابعاد آن باید با طرح قالب تعیین شود نه اینکه فقط با اشاره به اندازه اسمی قالب انتخاب شود.
کدام صفحات مجموعه سازه اصلی را تشکیل می دهند؟
هنگام تعیین پایه قالب معمولاً اجزای زیر در نظر گرفته می شوند:
- صفحه گیره بالایی:سمت ثابت قالب را به صفحه ثابت دستگاه قالب گیری تزریقی متصل می کند. سطح نصب را برای مونتاژ قالب بالایی فراهم می کند و در صورت لزوم بوش اسپرو را در خود جای می دهد.
- صفحه حفره:از درج حفره پشتیبانی می کند یا مستقیماً شامل ماشینکاری حفره می شود. صافی، ضخامت و استحکام آن بر نحوه ثابت نگه داشتن طرف حفره در طول بستن تأثیر می گذارد.
- صفحه هسته:درج هسته یا ویژگی های تشکیل دهنده هسته را دارد. باید رابطه طراحی شده با صفحه حفره را در طول چرخه های تولید مکرر حفظ کند.
- صفحه پشتیبانی:مجموعه سمت هسته را تقویت می کند و به مقاومت در برابر خم شدن تحت فشار تزریق کمک می کند. ضخامت مورد نیاز و آرایش پشتیبانی به منطقه پیش بینی شده، طرح حفره و بارهای قالب گیری مورد انتظار بستگی دارد.
- بلوک های اسپیسر:فضای مورد نیاز برای حرکت مجموعه اجکتور را ایجاد کنید. ابعاد آنها میزان جهش قابل دسترس را تعیین می کند و باید فضای کافی را برای قطعات متحرک ایجاد کند.
- صفحه نگهدارنده اجکتور و صفحه اجکتور:پینهای اجکتور، آستینها و سایر عناصر جهشی را نگه دارید و حرکت دهید. حرکت آنها باید موازی و عاری از تداخل باشد.
- صفحه گیره پایین:قسمت متحرک قالب را به صفحه متحرک متصل می کند و رابط نصب و پشتیبانی مورد نیاز را فراهم می کند.
این صفحات به عنوان یک سیستم مکانیکی متصل عمل می کنند. به عنوان مثال، افزایش ضخامت صفحه پشتیبانی ممکن است مقاومت در برابر انحراف را بهبود بخشد، اما بر ارتفاع کلی قالب و فضای موجود دستگاه نیز تأثیر می گذارد. به طور مشابه، تغییر ارتفاع بلوک اسپیسر میتواند بر حرکت اجکتور و اتاق در دسترس برای اجزای بازگشت تأثیر بگذارد. بنابراین، یک بررسی طراحی باید ترکیب کامل صفحات را در نظر بگیرد، نه اینکه هر بشقاب را به عنوان یک کالای خرید مستقل در نظر بگیرد.
چه مشخصات مواد و سختی مرتبط است؟
انتخاب مواد باید منعکس کننده نیازهای مکانیکی قرار گرفته در هر صفحه باشد. اطلاعات پایه قالب ProSeries منتشر شده از Moldburger Mold Industry Co., Ltd. فولاد پیش سخت شده P20 و فولاد درجه 1.2311 را به عنوان گزینه های مواد پایه شناسایی می کند. سختی ذکر شده 28 تا 32 HRC، با استحکام کششی 965 تا 1200 نیوتن بر میلیمتر مربع و حداقل مقاومت تسلیم 800 نیوتن بر میلیمتر مربع است. این مقادیر مرجعی برای ارزیابی پیکربندی ProSeries بیان شده ارائه میکنند، اما خریداران باید گواهی مواد و مشخصات مربوط به سفارش دقیق را تأیید کنند.
| جزء | مطالب منتشر شده | سختی منتشر شد | وضعیت سطح ذکر شده |
| صفحات بستن A و B | P20 / 1.2311 | 28 تا 32 HRC | آسیاب شده و صیقلی |
| صفحه پشتیبانی S | فولاد کربن 1045 | 18 تا 22 HRC | زمین |
| محفظه اجکتور C و D | P20 / 1.2311 | 28 تا 32 HRC | زمین |
| ستون ها و بوش ها راهنما | فولاد بلبرینگ SUJ2 | 58 تا 62 HRC | سخت شده و آسیاب شده است |
| پین های اجکتور | فولاد ابزار SKD61 / H13 | 48 تا 52 HRC | زمین دقیق |
برای یک قالب همه منظوره، P20 اغلب انتخاب می شود زیرا تعادل عملی ماشینکاری، قابلیت پرداخت و عملکرد مکانیکی را ارائه می دهد. ابزارکاری با تنش بیشتر ممکن است به درجه فولاد متفاوت یا آرایش پشتیبانی قابل توجهی نیاز داشته باشد. انتخاب مواد نیز باید برای رزین قالب گیری در نظر گرفته شود. به عنوان مثال، پلاستیک های تقویت شده با الیاف شیشه، می توانند سایش ساینده روی سطوح قالب و اجزای متحرک را افزایش دهند. محیط های پردازش خورنده یا حساس به رطوبت ممکن است نیاز به مواد مقاوم در برابر خوردگی در مناطق انتخاب شده داشته باشند.
ابعاد پایه قالب چگونه باید با دستگاه مطابقت داده شود؟
سازگاری فیزیکی به اندازه کیفیت مواد مهم است. یک پایه قالب باید در ابعاد صفحه دستگاه و فاصله میله های اتصال قرار گیرد، در حالی که حلقه مکان، سوراخ های نصب، ارتفاع کلی و رابط اجکتور باید با مشخصات دستگاه مطابقت داشته باشد. طراح قالب همچنین باید نور روز، حداکثر بازشو، حداقل ضخامت قالب و ظرفیت بستن دستگاه را در نظر بگیرد.
ماتریس اندازه منتشر شده ProSeries پنج پیکربندی مرجع را ارائه می دهد. شکلهای زیر ابعاد صفحه فهرستشده و ارتفاع کلی را توصیف میکنند، نه یک محدوده اندازه جهانی برای هر پایه قالب سفارشی.
| اندازه پایه | ضخامت یک صفحه | ضخامت صفحه B | ضخامت صفحه S | ارتفاع کلی |
| 1515 | 50 میلی متر | 50 میلی متر | 25 میلی متر | 146 میلی متر |
| 2020 | 60 میلی متر | 60 میلی متر | 30 میلی متر | 181 میلی متر |
| 2525 | 70 میلی متر | 70 میلی متر | 35 میلی متر | 216 میلی متر |
| 3030 | 80 میلی متر | 80 میلی متر | 40 میلی متر | 251 میلی متر |
| 3535 | 90 میلی متر | 90 میلی متر | 45 میلی متر | 286 میلی متر |
هنگام بررسی یک نقل قول، تیم مهندسی ما باید نقشه قالب، مدل ماشین، اطلاعات رزین، ترتیب حفره و حجم تولید مورد انتظار را دریافت کند. این جزئیات کمک می کند تا مشخص شود که آیا یک پیکربندی استاندارد مناسب است یا اینکه ضخامت صفحه، موقعیت های پشتیبانی، چیدمان های خنک کننده یا جزئیات نصب نیاز به اصلاح دارند. Moldburger Mold Industry Co., Ltd. گزینه های پایه قالب را برای کاربردهای قالب گیری تزریقی ارائه می دهد و خریداران باید نقشه نهایی و برنامه مواد را قبل از شروع تولید تأیید کنند.
کدام اجزای استاندارد تراز، حرکت و خروج را کنترل می کنند؟
اجزای استاندارد اغلب کوچکتر از صفحات قالب اصلی هستند، اما تأثیر آنها بر تکرارپذیری قابل توجه است. آنها حرکت باز و بسته شدن را هدایت می کنند، نیمه های قالب را در رابطه مورد نظر نگه می دارند، محصول قالب گیری شده را آزاد می کنند و مجموعه های متحرک را از جابجایی ناخواسته محافظت می کنند. یک قالب میتواند دارای یک پایه سفت و حفره دقیق ماشینکاری شده باشد و در عین حال قطعات ناسازگاری تولید کند، اگر اجزای هدایت کننده یا بیرونکشی آن به درستی مشخص نشده باشند.
انتخاب اجزای استاندارد باید با حرکت و الزامات عملکردی قالب شروع شود. یک قالب ساده دو صفحه ای ممکن است از یک ستون راهنمای معمولی و آرایش بوش با پین های اجکتور استفاده کند. یک قالب با دندههای عمیق، ویژگیهای استوانهای، برشهای زیرین یا سطوح ظریف آرایشی ممکن است به آستینهای اجکتور، بالابرها، صفحات سایش یا عناصر راهنما و قفل اضافی نیاز داشته باشد. تعداد و چیدمان این اجزا باید در طراحی قالب مشخص شود.
چرا ستون های راهنما و بوش های راهنما ضروری هستند؟
ستون های راهنما و بوش های راهنما موقعیت نسبی نیمه های قالب متحرک و ثابت را در هنگام باز و بسته شدن کنترل می کنند. هدف آنها هدایت مجموعه به موقعیت صحیح قبل از برخورد حفره و هسته است. هدایت دقیق به کاهش تماس ناهموار، محافظت از سطوح جداکننده و حفظ تراز تکرارپذیر در بسیاری از چرخههای قالبگیری کمک میکند.
یک سیستم راهنمای معمولی شامل ستون های سخت شده است که در یک طرف قالب و بوش های منطبق نصب شده در طرف دیگر نصب شده اند. تناسب بین دو جزء باید اجازه حرکت صاف را بدهد و در عین حال بازی جانبی بیش از حد را محدود کند. فاصله بیش از حد بزرگ می تواند باعث حرکت ناخواسته شود و خطر ناهماهنگی را افزایش دهد. تناسب بیش از حد سفت می تواند باعث اصطکاک، تولید گرما، نمره گذاری یا تشنج شود، به خصوص زمانی که روغن کاری کافی نباشد یا قالب در معرض آلودگی قرار گیرد.
مشخصات منتشر شده ProSeries فولاد بلبرینگ SUJ2 را برای ستون های راهنما و بوش ها با سختی 58 تا 62 HRC و روکش سخت شده و زمینی مشخص می کند. این یک مرجع مواد و سختی معنی دار برای پیکربندی فهرست شده است. با این حال، خریداران باید قطر ستون واقعی، طول کار، طول بوش، کلاس تناسب، زبری سطح، آرایش روغن کاری و تلورانسهای ابعادی در نقشه اجزا را نیز بررسی کنند.
سیستم های راهنما باید بر اساس اندازه و وزن قالب طراحی شوند. قالبهای بزرگ ممکن است به عناصر راهنمای اضافی یا ویژگیهای تراز تکمیلی برای مدیریت بارگذاری ناهموار نیاز داشته باشند. در قالبهایی با عملکرد جانبی، طراح باید اطمینان حاصل کند که ستونهای راهنما، پینهای زاویه، لغزندهها و بلوکهای قفلی در طول توالی باز کردن تداخل نداشته باشند. سیستم هدایت باید از نظر سایش و شرایط روانکاری در طول تعمیر و نگهداری قالب برنامه ریزی شده بازرسی شود.
چگونه پینها و آستینهای اجکتور بر رهاسازی قطعه تأثیر میگذارند؟
سیستم پرتاب، پس از خنک شدن و باز شدن قالب، جزء قالب گیری شده را از هسته جدا می کند. پینهای اجکتور معمولاً برای فشار دادن به قسمتهای مناسب قطعه استفاده میشوند، در حالی که آستینهای اجکتور در اطراف باسهای استوانهای یا پینهای هستهای که در آن سطح تماس اطراف مورد نیاز است، مفید هستند. انتخاب به هندسه قطعه، ضخامت دیوار، زاویه کشش، انقباض مواد و محل علائم خروج قابل قبول بستگی دارد.
قرار دادن پین اجکتور یک تصمیم طراحی است، نه صرفاً توزیع یکنواخت پین ها. این نیرو باید در مناطقی اعمال شود که می توانند بار بیرون را بدون برجای گذاشتن علائم قابل مشاهده، اعوجاج یا سفید شدن تنش تحمل کنند. دیوارهای نازک و دنده های باریک ممکن است نیاز به آرایش بیرونی متفاوت از بخش های ساختاری ضخیم داشته باشند. اگر قطعه به شدت به هسته چنگ می زند، طراح ممکن است به جای اتکا به چند پین با بارگذاری سنگین، نیاز به افزایش ناحیه جهشی موثر یا اصلاح پیش نویس و پرداخت سطح داشته باشد.
پین های اجکتور باید مستقیم، به درستی نصب شده و به اندازه کافی پشتیبانی شوند. طول بیش از حد بدون تکیه گاه می تواند خطر خم شدن را افزایش دهد. ارتفاع نادرست پین میتواند علائم شاهد یا رها شدن ناهموار ایجاد کند، در حالی که تراز ضعیف ممکن است باعث ساییده شدن پین به سوراخ آن شود. آستین های اجکتور به توجه مشابهی به تمرکز و فاصله در حال اجرا نیاز دارند زیرا آنها در اطراف یک پین هسته عمل می کنند و ممکن است در هنگام پرتاب در معرض بارهای جانبی قرار گیرند.
برای پیکربندی ProSeries منتشر شده، مواد پین اجکتور فهرست شده فولاد ابزار SKD61 H13، با سختی 48 تا 52 HRC و روکش زمین دقیق است. این مشخصات باید بهعنوان مرجعی برای پیکربندی محصول بیانشده در نظر گرفته شود تا این که هر پین یا آستین اجکتور از درجه یکسانی استفاده میکند. خریداران باید قطر، طول، سبک سر، هندسه نوک، سختی و هرگونه پوشش ویژه یا عملیات سطح مورد نیاز برای کاربرد را تأیید کنند.
کدام اجزای دیگر سیستم حرکت قالب را تکمیل می کنند؟
برای دستیابی به عملکرد قابل اعتماد قالب ممکن است چندین جزء اضافی مورد نیاز باشد. استفاده از آنها به معماری قالب و نوع محصول قالب گیری شده بستگی دارد.
- پین های برگشتی:با بسته شدن قالب، مجموعه اجکتور را به موقعیت اولیه خود بازگردانید. طول و آرایش تماس آنها باید با طراحی صفحه اجکتور مطابقت داشته باشد.
- چشمه ها:نیروی برگشتی یا حرکت کنترل شده را در مکانیسم های انتخاب شده ارائه دهید. انتخاب فنر باید بار کاری، محدوده تراکم، عمر خستگی، دمای عملیاتی و فضای نصب موجود را در نظر بگیرد.
- مکان یابی حلقه:قالب را نسبت به نازل دستگاه تزریق و دهانه محل قرار می دهد. ابعاد آن باید با رابط ماشین و آرایش اسپرو قالب مطابقت داشته باشد.
- بوش اسپرو:مسیر ورود پلاستیک مذاب از نازل دستگاه به سیستم راهانداز قالب را فراهم میکند. شعاع نازل، ابعاد روزنه، و هندسه نشیمنگاه باید با هم سازگار باشند.
- بشقاب بپوشید:از سطوح تماس کشویی در مناطقی مانند لغزنده و سایر مکانیسم های قالب متحرک محافظت کنید. زمانی که سایش به سطح غیرقابل قبولی رسید میتوان آنها را تعویض کرد و به محافظت از ساختارهای قالب گرانتر کمک کرد.
- لوازم جانبی راهنما:ممکن است شامل راهنماهای اضافی، توقف ها، و اجزای تراز برای طرح های قالب خاص باشد. پیکربندی دقیق باید از نقشه قالب تایید شده پیروی کند.
- قفل ها و اجزای محدود:مراحل انتخابی حرکت قالب را کنترل کنید یا عملکردهای موقعیت یابی را در طرح هایی که به آنها نیاز دارند ارائه دهید.
- مهر و موم و شاخه:پشتیبانی از کانال خنک کننده و مدار سیال مورد نیاز در طراحی قالب. طبقه بندی مواد و فشار آنها باید برای شرایط عملیاتی مناسب باشد.
هر قالبی به هر جزء در این لیست نیاز ندارد. برای مثال، یک قالب اولیه ممکن است نیازی به بالابرها یا بلوکهای قفل پیچیده نداشته باشد، در حالی که یک قالب با زیر برشهای جانبی ممکن است برای تکمیل توالی حرکت خود به لغزنده، پینهای زاویهدار و صفحات فرسایشی وابسته باشد. فهرست اجزا باید از نقشه مونتاژ قالب و صورتحساب مواد تهیه شود و به هر قسمت یک تابع و شماره مرجع مشخص اختصاص داده شود.
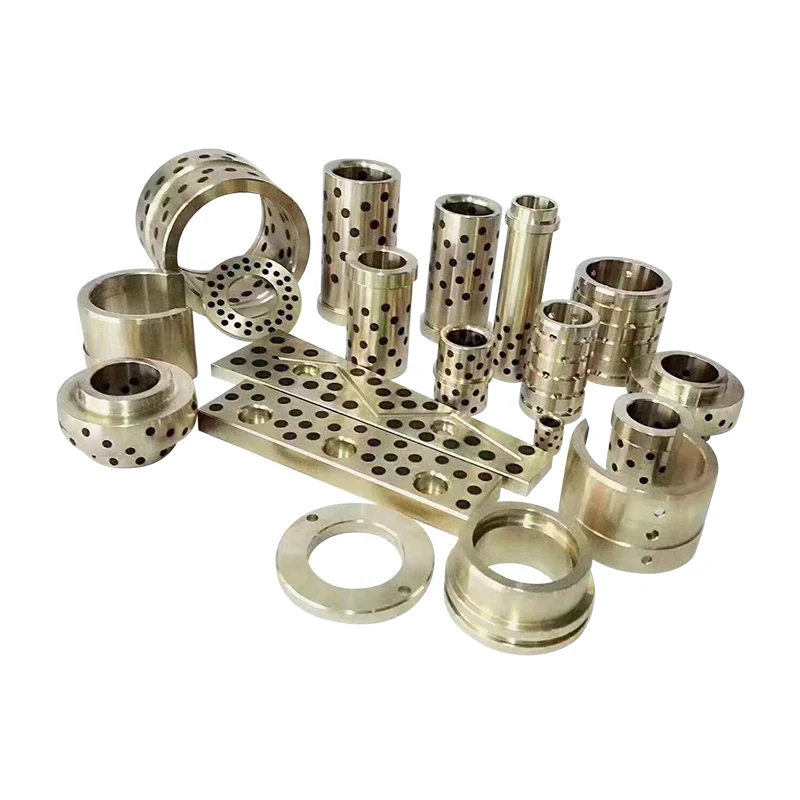
Moldburger Mold Industry Co., Ltd. ستون های راهنما و صفحات پوشیدنی، راهنماها و سایر لوازم جانبی قالب، و پین های اجکتور و آستین های اجکتور را در میان دسته های اجزای قالب خود فهرست می کند. هنگام تهیه این قطعات، مشخصات خرید ما باید نوع جزء، شماره کشش، مواد، سختی، ابعاد، عملیات سطح و کمیت را مشخص کند. این امر باعث کاهش ابهام بین اجزای بصری مشابه می شود که ممکن است نیازهای عملکردی متفاوتی داشته باشند.
چگونه باید مواد، تحمل ها و کیفیت ساخت را ارزیابی کرد؟
دقت تنها با نام مواد یا فهرست ماشینی مشخص نمی شود. این نتیجه یک رابطه کنترل شده بین الزامات طراحی، شرایط مواد خام، فرآیندهای ماشینکاری، عملیات حرارتی، آسیاب، مونتاژ و بازرسی است. یک جزء ممکن است ابعاد اسمی خود را داشته باشد اما اگر صافی، موازی بودن، متمرکز بودن، سختی یا پرداخت سطحی آن برای کاربرد مناسب نباشد، همچنان عملکرد ضعیفی دارد. بنابراین خریداران باید الزامات ساخت و بازرسی را در کنار مشخصات محصول ارزیابی کنند.
نمرات فولاد چگونه باید با عملکرد اجزا مطابقت داده شود؟
اجزای مختلف قالب اشکال مختلفی از تنش و سایش مکانیکی را تجربه می کنند. یک صفحه بزرگ باید پشتیبانی سازه ای داشته باشد و هندسه خود را حفظ کند. یک ستون راهنما تماس مکرر لغزشی را تجربه می کند. پین اجکتور در معرض نیروی فشاری، اصطکاک و حرکت مکرر قرار می گیرد. انتخاب یک ماده برای هر جزء، این شرایط کاری متفاوت را نادیده می گیرد.
اطلاعات محصول منتشر شده توسط Moldburger Mold Industry Co., Ltd. چندین گزینه فولادی را برای کاربردهای پایه قالب، از جمله P20، 4140، H13، فولاد ضد زنگ، و S7 شناسایی می کند. توضیحات ذکر شده P20 را با کاربردهای قالب همه منظوره و ماشین کاری خوب، 4140 با استحکام و چقرمگی، H13 با مقاومت در برابر حرارت، فولاد ضد زنگ با مقاومت در برابر خوردگی، و S7 با مقاومت در برابر ضربه را مرتبط می کند. اینها مرجع انتخاب هستند، نه تضمین های قابل تعویض. درجه صحیح به جزء، رزین، دمای پردازش، سایش مورد انتظار و الزامات نگهداری بستگی دارد.
به عنوان مثال، P20 ممکن است برای بسیاری از صفحات همه منظوره مناسب باشد، در حالی که H13 اغلب در مواردی در نظر گرفته می شود که تقاضاهای حرارتی بالاتر یا شرایط سایش خاص استفاده از آن را توجیه می کند. درجه ضد زنگ ممکن است در کاربردهایی که مقاومت در برابر خوردگی مهم است مرتبط باشد، اما درجه دقیق و عملیات حرارتی هنوز نیاز به تایید دارند. خریدار همچنین باید بین مواد پایه صفحه و مواد مورد استفاده برای درج ها، عناصر راهنما، اجکتورها و اجزای سایش تمایز قائل شود.
عملیات حرارتی یکی دیگر از نکات مهم است. سختی بر مقاومت در برابر فرورفتگی و سایش تأثیر می گذارد، اما سختی به تنهایی چقرمگی، پایداری ابعادی یا مقاومت در برابر ترک را توصیف نمی کند. اگر یک جزء پس از ماشینکاری خشن سخت شود، طرح ساخت باید اعوجاج احتمالی و نیاز به سنگ زنی نهایی را در نظر بگیرد. برای قطعاتی که نیاز به تناسب نزدیک دارند، بازرسی باید بعد از مراحل نهایی ماشینکاری و عملیات حرارتی انجام شود، نه فقط قبل از آنها.
کدام تلورانس ابعادی سزاوار توجه بیشتر است؟
همه ابعاد در طراحی قالب اهمیت عملکردی یکسانی ندارند. طول و عرض کلی یک صفحه ممکن است تحمل نسبتاً وسیعی داشته باشد، در حالی که سوراخهای راهنما، ویژگیهای مکانیابی، جیبهای درج و رابطهای کشویی ممکن است به کنترل بسیار نزدیکتری نیاز داشته باشند. یک طرح بازرسی مفید، ابعاد حیاتی برای عملکرد را شناسایی می کند و نحوه اندازه گیری آنها را مشخص می کند.
مناطق معمولی که نیاز به توجه دارند عبارتند از:
- صافی و موازی بودن صفحه:بر نحوه بسته شدن قالب و نحوه توزیع بارهای گیره در سراسر مجموعه تأثیر می گذارد.
- موقعیت سوراخ راهنما:رابطه بین سیستم راهنما و صفحات حفره و هسته را تعیین می کند.
- قطر و صافی ستون راهنما:بر تناسب دویدن، اصطکاک و هم ترازی قابل تکرار تأثیر می گذارد.
- درج ابعاد جیب:تعیین کنید که آیا درج های حفره و هسته را می توان به درستی قرار داد و نگه داشت.
- موقعیت و قطر سوراخ اجکتور:بر حرکت سنجاق و خطر مالش یا تشنج تأثیر می گذارد.
- وضعیت سطح جداسازی:بر بسته شدن قالب و خطر فلاش ناشی از تماس ضعیف یا آسیب تأثیر می گذارد.
- ویژگی های نصب و مکان یابی:باید با دستگاه تزریق و طرح قالب تایید شده مطابقت داشته باشد.
صفحه قالب ProSeries ماشینکاری CNC برای صفحات و قطعات را فهرست می کند و رویکرد تولید را برای دستیابی به تراز و تناسب دقیق توصیف می کند. یک صفحه مشخصات قالبسازی جداگانه محدوده اندازه استاندارد را از 150 میلیمتر در 150 میلیمتر تا 600 میلیمتر در 600 میلیمتر، سطح استاندارد Ra 0.4 میکرومتر، و تحمل مثبت یا منفی 0.01 میلیمتر در ابعاد بحرانی را فهرست میکند. این ارقام متعلق به مشخصات منتشر شده است و نباید به طور خودکار برای هر سری پایه قالب یا اجزای جداگانه اعمال شود.
یکی دیگر از صفحات پایه قالب تزریق مجموعه متفاوتی از اندازه های استاندارد، اطلاعات تکمیل سطح و سری مدل ها را فهرست می کند. از آنجایی که صفحات محصول منتشر شده ممکن است پیکربندی های مختلفی را توصیف کنند، خریداران باید یک نقشه تلفیقی و برگه مشخصات برای مدل انتخابی درخواست کنند. نقل قول نهایی باید بیان کند که کدام تلورانس برای هر بعد بحرانی اعمال می شود، زبری سطح چگونه اندازه گیری می شود و آیا سوابق بازرسی همراه با سفارش ارائه می شود یا خیر.
چه فرآیندهای تولید و بازرسی از تکرارپذیری پشتیبانی می کنند؟
قابلیت ماشینکاری تنها زمانی مرتبط است که به ابعاد و ویژگی های مورد نیاز طراحی قالب متصل باشد. فرز و حفاری CNC برای تولید پروفیل های صفحه، سوراخ ها، جیب ها و ویژگی های نصب استفاده می شود. سنگ زنی دقیق می تواند صافی، موازی بودن و وضعیت سطح را بهبود بخشد. سیم EDM ممکن است برای پروفیل ها یا ویژگی هایی استفاده شود که تولید آنها با برش معمولی دشوار است. ممکن است برای دستیابی به سختی مشخص نیاز به عملیات حرارتی باشد، در حالی که بازرسی ابعادی بررسی میکند که آیا قطعه تمام شده با نقشه مطابقت دارد یا خیر.
مشخصات شرکت Moldburger Mold Industry Co., Ltd. ماشینهای CNC از Makino، Dawei و FANUC، ماشینهای تخلیه الکتریکی از Makino و Sodick، ماشینهای تغذیه سیم آهسته، آسیابهای Okamoto، ماشینهای تراش، و تجهیزات اندازهگیری مختصات شش گوش را فهرست میکند. همچنین تیمی متشکل از 30 مهندس طراح و بیش از 100 پرسنل حرفه ای و فنی را گزارش می دهد. این منابع منتشر شده طیف وسیعی از تجهیزات و پرسنل توصیف شده توسط شرکت را نشان می دهد، در حالی که فرآیند استفاده شده برای یک سفارش فردی باید در مقابل برنامه ساخت واقعی آن تایید شود.
برای بررسی ویژگی های هندسی و مقایسه موقعیت های اندازه گیری شده با نقشه های مهندسی می توان از دستگاه اندازه گیری مختصات استفاده کرد. برای ابعاد سادهتر، گیجهای کالیبرهشده، میکرومترها، گیجهای سوراخ، ارتفاع سنجها و ابزارهای زبری سطح ممکن است مناسب باشند. روش بازرسی باید با توجه به تلورانس و هندسه در حال بررسی انتخاب شود. نتیجه اندازه گیری تنها زمانی معنادار است که دستگاه دارای وضوح مناسب، وضعیت کالیبراسیون و یک روش اندازه گیری تعریف شده باشد.
اسناد کیفیت باید به طور ایدهآل شامل گواهی مواد، گزارش سختی در جایی که مشخص شده است، نتایج بازرسی ابعادی برای ویژگیهای حیاتی، و سوابق هر فرآیند خاص مورد نیاز نقشه باشد. برای سفارشات مکرر، حفظ نقشه های تایید شده و معیارهای بازرسی به حفظ ثبات بین دسته ها کمک می کند. اگر قطعه ای برای جایگزینی قطعه موجود در نظر گرفته شده است، خریدار باید نقشه اصلی یا نمونه تایید شده را ارائه دهد و هرگونه تغییر نسبت به ویرایش قبلی را شناسایی کند.
خریداران چگونه می توانند خطرات منبع یابی و مونتاژ را کاهش دهند؟
تیم های تدارکات اغلب اجزای قالب را بر اساس قیمت واحد و زمان تحویل مقایسه می کنند. این عوامل مهم هستند، اما باید از نظر سازگاری، الزامات بازرسی و هزینه وقفه در تولید ارزیابی شوند. یک جزء راهنما کم هزینه که زود فرسوده می شود می تواند منجر به مشکلات تراز، تعمیر و نگهداری و قطعات قالب گیری شده رد شود. یک قطعه به درستی مشخص شده ممکن است قیمت خرید بالاتری داشته باشد اما اگر زمان خرابی و دفعات تعویض را کاهش دهد، ارزش چرخه عمر بهتری را ارائه می دهد.
قبل از ثبت سفارش، از نکات بررسی فنی زیر استفاده کنید:
- نوع قالب، آرایش صفحه و رابط دستگاه را تأیید کنید.
- آخرین نقشه مونتاژ قالب و نقشه های اجزای مورد تایید را ارائه دهید.
- درجه مواد، سختی مورد نیاز و شرایط عملیات حرارتی را شناسایی کنید.
- ابعاد بحرانی، تحمل هندسی و زبری سطح را مشخص کنید.
- تأیید کنید که آیا اجزا باید از DME، HASCO، FUTABA یا استانداردهای دیگر پیروی کنند.
- قابلیت تعویض با قطعات قالب موجود و اجزای جایگزین مورد نظر را بررسی کنید.
- در مورد اسناد بازرسی، بسته بندی، شناسایی و الزامات ردیابی توافق کنید.
- برنامه تحویل را در رابطه با ماشینکاری، عملیات حرارتی، سنگ زنی و بازرسی نهایی مرور کنید.
اطلاعات پایه قالب تزریق منتشر شده توسط تامین کننده به سازگاری DME، HASCO و FUTABA اشاره دارد. خریداران همچنان باید سری های استاندارد خاص و ابعاد مورد نیاز را شناسایی کنند. عبارت "استاندارد بین المللی" به خودی خود کافی نیست زیرا سیستم های مختلف ممکن است از ابعاد، تناسب ها و قراردادهای اجزای مختلف استفاده کنند. اسناد خرید فنی ما باید استاندارد، شماره قطعه و تجدید نظر را در هر جا که قابلیت تعویض نیاز است مشخص کند.
برای پروژه های سفارشی، شرکت Moldburger Mold Industry Co., Ltd. را می توان بر اساس توانایی آن در بررسی نقشه ها، ساخت پیکربندی صفحه و اجزای مورد نیاز، و ارائه اطلاعات مربوط به کیفیت ارزیابی کرد. هماهنگی کارخانه ما باید بر حل سوالات فنی قبل از تولید متمرکز شود، به ویژه در مواردی که سفارش شامل ابعاد غیر استاندارد یا اجزای جایگزین است. یک فرآیند تأیید واضح به جلوگیری از تجدید نظرهای قابل اجتناب پس از شروع ماشینکاری کمک می کند.
نتیجه گیری
یک قالب تزریق دقیق بر پایه قالب پایدار و مجموعه ای هماهنگ از اجزای استاندارد متکی است. صفحات گیره، صفحات حفره و هسته، صفحات نگهدارنده، بلوک های اسپیسر و محفظه های اجکتور پایه سازه را فراهم می کنند. ستونهای راهنما، بوشها، پینهای اجکتور، آستینها، پینهای برگشتی، حلقههای مکانیابی، بوشهای اسپرو، و اجزای سایش از حرکت دقیق و رهاسازی مطمئن قطعه پشتیبانی میکنند. انتخاب مواد، کنترل ابعاد، سازگاری با ماشین و سوابق بازرسی تعیین می کند که آیا این اجزا همانطور که در نظر گرفته شده با هم کار می کنند یا خیر.
Moldburger Mold Industry Co., Ltd.راه حل های مبتنی بر قالب و اجزای استاندارد را ارائه می دهد که توسط مشخصات مواد منتشر شده، منابع ماشینکاری و تجهیزات بازرسی پشتیبانی می شوند. اگر در حال توسعه یک قالب تزریق جدید هستید یا اجزای جایگزین را تامین میکنید، نقشهها، مواد مورد نیاز، جزئیات ماشین و شرایط مورد انتظار تولید را برای تیم ما ارسال کنید. برای شناسایی پیکربندی مناسب برای پروژه ابزارسازی خود، یک بررسی فنی و نقل قول درخواست کنید.
سوالات متداول
س: تفاوت بین پایه قالب و اجزای قالب استاندارد چیست؟
پاسخ: پایه قالب مجموعه ساختاری صفحات و عناصر نگهدارنده است که حفره، هسته، سیستم هدایت کننده و مکانیسم بیرون را نگه می دارد. اجزای قالب استاندارد قطعات کاربردی نصب شده در داخل یا اطراف آن مجموعه هستند، مانند ستون های راهنما، بوش های راهنما، پین های اجکتور، آستین های اجکتور، پین های برگشتی، حلقه های مکان یابی و بوش های اسپرو. پایه قالب پشتیبانی ساختاری را فراهم می کند، در حالی که اجزای استاندارد تراز، حرکت، موقعیت و رهاسازی قطعه را کنترل می کنند. برای دستیابی به عملکرد قابل اعتماد قالب، هر دو باید با هم مشخص شوند.
س: کدام فولاد معمولا برای پایه های قالب تزریق دقیق استفاده می شود؟
پاسخ: فولاد پیش سخت شده P20 و 1.2311 معمولاً برای صفحات پایه قالب همه منظوره استفاده می شود زیرا آنها ترکیبی عملی از ماشین کاری و عملکرد مکانیکی را ارائه می دهند. سایر نمرات ممکن است با توجه به درخواست انتخاب شوند. به عنوان مثال، 4140 با استحکام و چقرمگی، H13 با مقاومت در برابر حرارت، فولاد ضد زنگ با مقاومت در برابر خوردگی، و S7 با مقاومت در برابر ضربه مرتبط است. انتخاب نهایی باید ساختار قالب، رزین، دمای عملیاتی، شرایط سایش، سختی مورد نیاز و مستندات مواد تامین کننده را در نظر بگیرد.
س: چرا ستون ها و بوش های راهنما در دقت قالب تزریق مهم هستند؟
الف: ستون های راهنما و بوشینگ ها موقعیت نسبی دو نیمه قالب را هنگام باز و بسته شدن قالب کنترل می کنند. قطعاتی که به درستی تطبیق داده شده اند کمک می کنند حفره و هسته در موقعیت مورد نظر قرار بگیرند و حرکت ناخواسته را کاهش دهند و از سطوح جداکننده محافظت کنند. قطر، صافی، تناسب، سختی، پرداخت سطح و نیازهای روانکاری آنها همگی بر عملکرد تأثیر می گذارند. فاصله بیش از حد می تواند به ناهماهنگی کمک کند، در حالی که تناسب بیش از حد محکم می تواند باعث اصطکاک، نمره گذاری یا تشنج در طول عملیات مکرر شود.
س: چگونه باید پین های اجکتور را برای قالب تزریق پلاستیک انتخاب کرد؟
پاسخ: پین های اجکتور باید با توجه به هندسه قطعه قالب گیری شده، ضخامت دیواره، انقباض مواد، پیش نویس، و مقاومت در برابر پرتاب مورد انتظار انتخاب شوند. موقعیت تماس آنها باید نیروی رهاسازی را بدون ایجاد علائم قابل مشاهده یا اعوجاج بخشی توزیع کند. قطر پین، طول، سبک سر، هندسه نوک، سختی و تناسب درون صفحه اجکتور باید با نقشه قالب بررسی شود. آستین های اجکتور ممکن است در اطراف باس های استوانه ای یا پین های هسته ای مناسب تر باشند که در آن سطح تماس اطراف مورد نیاز است.
س: خریداران هنگام سفارش یک پایه قالب سفارشی چه اطلاعاتی باید ارائه دهند؟
A: خریداران باید جدیدترین نقشه مونتاژ قالب، ابعاد صفحه، مدل ماشین، فاصله نوار کراوات، جزئیات صفحه، محل قرارگیری حلقه و الزامات نصب، رابط اجکتور، ترتیب حفره، نوع رزین و شرایط تولید مورد انتظار را ارائه دهند. در این سفارش همچنین باید درجه مواد، سختی، تحمل بحرانی، پرداخت سطح، استانداردهای قابل اجرا و اسناد بازرسی مورد نیاز مشخص شود. ارائه این اطلاعات قبل از نقل قول به سازنده کمک می کند تا سازگاری را ارزیابی کند، الزامات ماشینکاری ویژه را شناسایی کند و خطر مشکلات ابعادی یا مونتاژی را کاهش دهد.